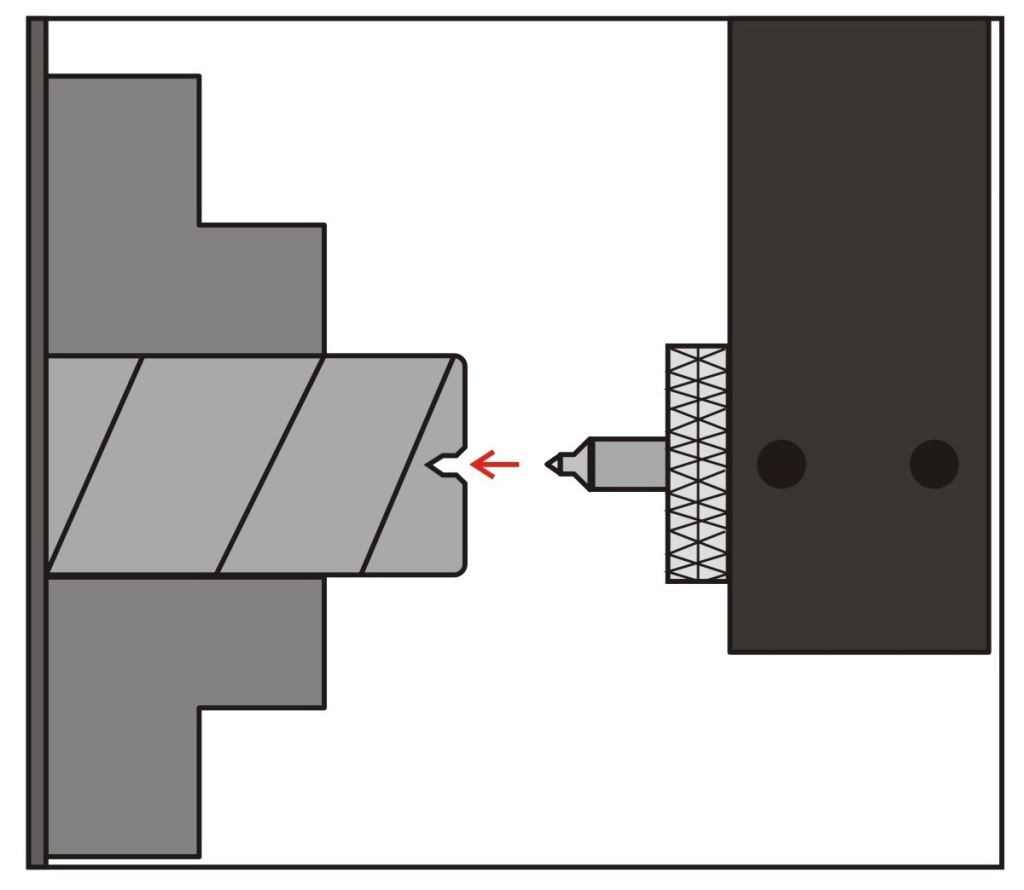
搪刀側固式刀座是一款以水平(側向)方式安裝內孔車削刀具的搪刀刀座(Boring Bar Holder),特別適合垂直空間受限的 CNC 車床與車削中心。當刀塔上方空間不足、或需要在狹窄位置進行內孔加工時,側固式配置能爭取到關鍵的干涉餘裕,同時維持刀具夾持的剛性。
規格
- 可安裝刀具直徑:Ø12/Ø16/Ø20/Ø25 mm(其他尺寸可另行洽詢)
- 安裝方向:水平/側固式配置
- 夾持方式:螺紋鎖固螺絲(依機型標準配置 M6 或 M8)
- 材質:淬火合金鋼或工具鋼
- 表面處理:黑化處理,亦可依需求指定其他表面處理
- 適用作業:內孔搪削、端面與溝槽加工、狹窄位置的精修
- 客製項目:刀具孔徑、整體尺寸、安裝孔位置與螺紋規格
選用時機
- 刀塔垂直空間不足,標準刀座無法安裝時
- 需要在工件內部狹窄區域進行搪削或溝槽加工
- 多刀位配置下需要壓縮單一刀具佔用的高度
- 既有機台改用不同刀桿直徑,需要對應轉接刀座
洽詢方式
請提供刀塔規格與可用空間尺寸、預計使用的刀桿直徑,以及加工型態,ACCuratech Dynamics 將協助確認安裝孔位與螺紋規格是否相符,必要時可依圖面客製,並提供報價與交期。
側固式與其他刀座的差別
搪刀刀座怎麼選、刀桿怎麼裝上刀塔,決定了你能不能把刀桿伸進去,以及伸進去之後會不會振。下表把幾種常見的搪刀刀座安裝方式放在一起比較。
| 刀座型式 | 安裝方式 | 佔用高度 | 夾持剛性 | 最適用途 | 注意事項 |
|---|---|---|---|---|---|
| 側固式刀座 | 水平(側向)鎖固 | 低 | 中高 | 刀塔空間受限、多刀位配置、狹窄位置搪削 | 鎖固螺絲扭力要平均,配合間隙過大會直接變成振紋 |
| 標準頂固式刀座 | 由上方壓緊 | 高 | 高 | 空間充裕的一般內孔加工 | 刀塔上方需保留足夠高度 |
| 搪刀套筒(Sleeve) | 套入後鎖固 | 依座體而定 | 中高 | 小刀桿要裝進大孔徑刀座 | 多一層配合面,尺寸要選對才不會失去同心度 |
| 彈性套筒(如 AEF) | 開槽套筒彈性收縮包覆 | 依座體而定 | 高 | 對同心度與夾持剛性要求高的場合 | 刀桿圓柱度要好,配合尺寸需對應 |
刀桿直徑與建議懸伸長度
| 刀桿直徑 | 常見適用孔徑 | 鋼製刀桿(約 4×D) | 硬質合金刀桿(約 7×D) | 減震刀桿(約 10×D) |
|---|---|---|---|---|
| Ø12 mm | Ø16 mm 以上 | 約 48 mm | 約 84 mm | 約 120 mm |
| Ø16 mm | Ø20 mm 以上 | 約 64 mm | 約 112 mm | 約 160 mm |
| Ø20 mm | Ø25 mm 以上 | 約 80 mm | 約 140 mm | 約 200 mm |
| Ø25 mm | Ø32 mm 以上 | 約 100 mm | 約 175 mm | 約 250 mm |
內孔加工的振動控制要點
- 先縮短懸伸,再談其他。撓曲量與懸伸長度的三次方成正比,把伸出長度縮短 20%,剛性差不多會變成兩倍。
- 鎖固螺絲扭力要平均。單顆鎖太緊會把刀桿頂偏,同心度一跑掉,後面怎麼調都沒用。
- 配合間隙比表面處理重要。座孔與刀桿之間只要有一點鬆動,就會在切削中放大成振紋。
- 刀尖圓弧半徑不要大於切深。徑向分力太大是內孔振動最常見的隱形原因。
- 已經到極限就換材質。鋼製刀桿撐不住時,改用硬質合金或減震刀桿,比繼續降轉速有效得多。
型錄下載
常見問題
什麼時候該用側固式刀座?
最典型的情況是刀塔上方空間不夠,標準刀座裝上去會干涉。側固式把刀桿改成水平(側向)鎖固,可以把單一刀位佔用的高度壓下來,在多刀位配置或小型車削中心上特別有用。另一種情況是要在工件內部狹窄區域搪削或切槽,需要多爭取一點迴避空間。
側固式刀座的剛性會比標準刀座差嗎?
只要鎖固螺絲的數量與扭力足夠、刀桿與孔的配合正確,側固式的剛性和一般頂固式差異不大。真正影響振動的是刀桿的懸伸長度與材質,不是鎖固方向。實務上請先把懸伸縮到最短,再談其他調整。
刀桿伸出多長會開始振?
可以用直徑倍數當起點:鋼製刀桿約 4 倍直徑、硬質合金刀桿約 7 倍、減震刀桿約 10 倍。超過這個範圍就要降低切深與進給,或改用減震刀桿。
可以客製安裝孔位與螺紋嗎?
可以。刀具孔徑、整體尺寸、安裝孔位置與螺紋規格都可以依圖面客製。請提供刀塔的安裝介面圖或現用刀座的尺寸照片,我們會確認是否相符。
內孔加工一直有振紋,要先換刀桿還是換刀座?
先檢查三件事:懸伸長度、刀桿與座孔的配合間隙、鎖固螺絲扭力是否平均。這三項都沒問題還是有振紋,才考慮把鋼製刀桿換成硬質合金或減震刀桿。順序反過來常常是花了錢問題還在。
詢價需要提供哪些資料?
提供這四項即可:①刀塔規格與可用空間尺寸 ②預計使用的刀桿直徑 ③加工型態(搪削、端面、溝槽、精修)④是否需要依圖客製安裝孔位與螺紋。我們會確認相容性並提供報價與交期。