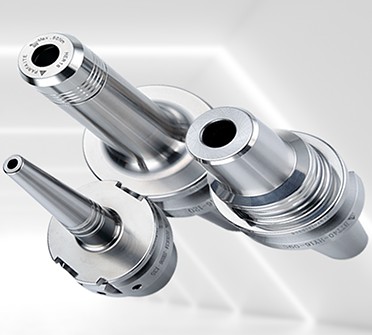
在 CNC 加工現場,精密刀把是決定加工精度、表面粗糙度、刀具壽命與主軸負載的關鍵環節。ACCuratech Dynamics 提供完整的刀具夾持系統,涵蓋 ER 筒夾刀把、強力銑夾頭、液壓刀把、熱縮刀把、立銑刀把、面銑刀桿、鑽夾頭刀把、攻牙刀把、搪孔系統,以及 BT/CAT/SK/HSK 各式主軸介面刀把,可依加工型態與主軸規格完整配置。
規格
- 主軸介面:BT、CAT、SK、HSK、ISO、NBT
- 夾持形式:ER 筒夾、強力銑夾頭、液壓、熱縮、側固式(Weldon)
- 徑向跳動:依系列不同,0.003 mm ~ 0.01 mm
- 動平衡等級:最高可達 G2.5@25,000 RPM
- 冷卻方式:中心出水/周邊出水
- 適用刀具直徑:1 mm ~ 50 mm
- 材質:合金鋼,經淬火與精密研磨,硬度 HRC 54-60
各型刀把適用時機
- ER 筒夾刀把:夾持範圍廣、泛用性高,適合一般加工
- 強力銑夾頭:夾持力強,適合重銑削與大切深作業
- 液壓刀把:跳動極低且具阻尼效果,適合高速精銑
- 熱縮刀把:剛性與平衡性最佳,常用於航太與模具加工
- 立銑刀把(側固式):結構穩固,適合粗加工
- 面銑刀桿:用於安裝面銑刀與殼型銑刀
- 攻牙刀把:可補償同步誤差,提升螺紋加工穩定度
- 搪孔系統:孔徑可微調,適合高精度內孔加工
- BT/CAT/SK/HSK 系列:涵蓋國際主流主軸介面標準
洽詢方式
請提供機台主軸規格(BT40、BT50、HSK 等)、加工型態與刀具直徑範圍,ACCuratech Dynamics 將協助配置合適的刀把系列與跳動等級,並提供報價、交期與出口文件。
刀把選型對照表
同一台機台、同一支刀具,只是換一個刀把,表面粗糙度與刀具壽命就可能差一個等級。精密刀把的價值不在型錄上的數字,而在於它能讓同一個加工結果穩定重現。下表整理各型刀把的典型表現與適用時機,方便您在詢價前先縮小選型範圍。
| 刀把型式 | 典型徑向跳動 (T.I.R.) | 夾持力 | 制振性 | 最適用途 | 注意事項 |
|---|---|---|---|---|---|
| ER 筒夾刀把 | 0.005 ~ 0.01 mm | 中 | 中 | 一般銑削、鑽孔,夾持範圍廣的泛用選擇 | 筒夾與螺帽磨耗會直接放大跳動,屬耗材需定期更換 |
| 強力銑夾頭 | 0.005 ~ 0.01 mm | 高 | 中 | 重銑削、大切深粗加工 | 本體外徑較大,深穴或干涉區不易進入 |
| 油壓刀把(液壓刀把) | 0.003 mm 以下 | 中高 | 高 | 高速精銑、鉸孔,對表面粗糙度要求高的工序 | 刀柄公差須為 h6,夾持長度不足會失去油壓夾持效果 |
| 熱縮刀把 | 0.003 mm 以下 | 高 | 中 | 模具、航太、高轉速細徑加工 | 需搭配加熱設備,換刀時間較長 |
| 立銑刀把(側固式 Weldon) | 約 0.01 mm | 最高 | 低 | 粗加工、抗刀具拉出需求高的場合 | 結構偏心,不適合高轉速與精加工 |
| 面銑刀桿 | 約 0.01 mm | 高 | 中 | 面銑刀、殼型銑刀安裝 | 需確認鍵座形式與中心拉桿螺絲規格 |
| 攻牙刀把 | 視型式而定 | 中 | — | 螺紋加工 | 需確認是否含同步補償與扭力保護功能 |
| 搪孔系統 | 可微調至 0.002 mm | 中 | 中高 | 高精度內孔加工 | 需動平衡,長懸伸時應降低轉速並考慮制振刀桿 |
油壓刀把規格(BT 系列,依 JIS B6339)
| 適用標準 | BT 主軸介面依 JIS B6339 |
| 本體型式 | 標準型、加強型、細長型(依干涉條件選用) |
| 夾持直徑 | BT30:6 ~ 20 mm/BT40:3 ~ 32 mm/BT50:6 ~ 32 mm |
| 徑向跳動 | 3 μm 以下 |
| 最高轉速 | BT30、BT40:25,000 rpm/BT50:20,000 rpm |
| 殘餘不平衡量 | U ≤ 1 g·mm,動平衡等級 G2.5(ISO 1940) |
| 刀柄公差 | h6 |
| 規格長度(Gauge Length) | 依本體型式 58 ~ 150 mm |
主軸介面:BT、CAT、SK 與 HSK 的差別
- BT(JIS B6339):日規 7:24 錐度,亞洲與台灣機台最常見,以 BT30/BT40/BT50 為主。
- CAT(ANSI/ASME B5.50):美規,錐度同樣是 7:24,但拉釘規格與法蘭尺寸與 BT 不同,兩者不可互換,訂購前務必確認機台是哪一種。
- SK(DIN 69871):歐規 7:24 錐度,多數具中心出水孔道,常見於歐系綜合加工機。
- HSK(DIN 69893):1:10 短錐,錐面與端面同時接觸,剛性與重複定位精度最佳,適合高速與高精度加工,常見 HSK-A63、HSK-A100。
- 訂購前請確認三件事:主軸介面代號、拉釘(Pull Stud)規格、需要的規格長度(Gauge Length)。
型錄下載
常見問題
我的機台該選哪一種主軸介面?
請直接看機台主軸標示或原廠規格書,常見為 BT40、BT50、CAT40、HSK-A63。BT 與 CAT 雖然錐度相同,但拉釘與法蘭不同,不能互用;HSK 則是完全不同的短錐系統。若不確定,拍一張主軸端面與現用刀把的照片給我們,我們可以協助判斷。
精銑要用 ER 筒夾刀把還是油壓刀把?
若對表面粗糙度與刀具壽命有要求,建議用油壓刀把:跳動可控制在 3 μm 以下,而且油壓腔具阻尼效果,能明顯抑制高速下的振紋。ER 筒夾刀把勝在便宜、夾持範圍廣、換刀快,適合泛用與粗中加工。實務上常見的配置是粗加工用 ER 或強力夾頭、精加工用油壓刀把。
刀把的跳動一般會落在多少?
依系列不同,本系列刀把的徑向跳動大致落在 0.003 mm ~ 0.01 mm。要注意跳動是「疊加」的:主軸本身的跳動、刀把、筒夾、刀具四者會累積,所以量測時請以實際裝上刀具後、於伸出長度處量到的數值為準。
一定要用動平衡刀把嗎?
轉速在 8,000 rpm 以下影響通常不明顯;超過 12,000 rpm 就建議使用經動平衡的刀把。不平衡量造成的離心力與轉速平方成正比,會直接反映在主軸軸承壽命與工件表面上。本系列可提供 G2.5@25,000 rpm 等級。
可以做非標準規格長度(Gauge Length)嗎?
可以。深穴、干涉區或需要避開夾治具時,常會需要加長或細長型本體。請提供需要的伸出長度與周邊干涉尺寸,我們會評估可行的本體型式與對應的降速建議。
詢價需要提供哪些資料?
提供這四項就能快速報價:①主軸介面(BT40、HSK-A63 等)②刀柄直徑或夾持範圍 ③需要的規格長度/伸出長度 ④加工型態(粗銑、精銑、鑽孔、攻牙、搪孔)。若有數量與交期需求也一併告知,我們會連同報價、交期與出口文件一起回覆。