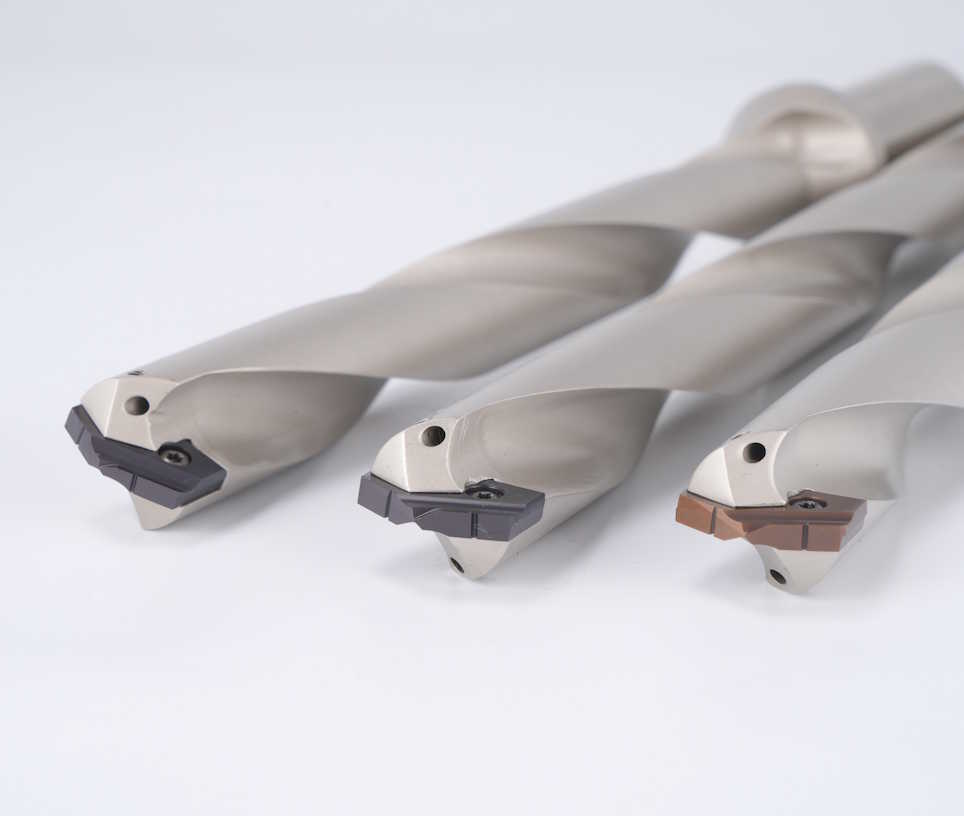
鏟鑽(Spade Drill)是專為大直徑與深孔加工設計的模組化可轉位鑽削方案。刀體與刀片分離,同一支刀體可搭配多種材質刀片,依工件材質與機台剛性彈性切換,既降低刀具成本,也大幅簡化庫存管理。刀片材質提供硬質合金、粉末高速鋼(PM-HSS)與含鈷高速鋼(HSS-Co)三種選擇。
規格
- 刀片材質:硬質合金/粉末高速鋼(PM-HSS)/含鈷高速鋼(HSS-Co)
- 刀片直徑範圍:Ø9.5 mm ~ Ø114 mm
- 進給範圍:0.2 ~ 0.6 mm/rev
- 切削速度(Vc):高速鋼 20~40 m/min;硬質合金 60~80 m/min
- 刀體冷卻:中心出水孔,可搭配高壓內冷卻
- 刀片設計:斷屑槽、自動定心幾何、雙刃對稱切削
- 適用機台:立式鑽床、CNC 加工機、搖臂鑽床(建議搭配高速鋼刀片)
- 最佳應用:深孔鑽削、大直徑擴孔、斷續切削
設計重點
- 刀片斷屑槽設計,深孔加工排屑順暢,不易堵塞纏屑
- 自動定心幾何,起鑽時偏擺小,深孔直線度穩定
- 雙刃對稱設計,切削力互相抵消,刀桿撓曲量低
- 刀體與刀片分離:一支刀體換不同材質刀片即可對應不同工況
- 機台剛性不足時改用高速鋼或粉末高速鋼刀片,可避免硬質合金崩刃
洽詢方式
請提供孔徑、孔深、工件材質與機台型式(含主軸出力與是否具備內冷卻),ACCuratech Dynamics 將協助選擇刀體規格與刀片材質,並建議切削條件、報價與交期。
鏟鑽、U 鑽與整體鑽頭怎麼選
同樣是鑽孔,孔徑一大、機台一舊,選錯方式的代價就是刀片一直崩。下表把幾種常見的鑽削方式放在一起比較,方便您在詢價前先抓方向。
| 鑽削方式 | 常用孔徑 | 深徑比 | 刀具成本結構 | 最適用途 | 注意事項 |
|---|---|---|---|---|---|
| 鏟鑽(Spade Drill) | Ø9.5 ~ Ø114 mm | 可做到較大深徑比,需分段退屑 | 刀體一次投資,之後只換刀片 | 大直徑、深孔、斷續切削 | 排屑是成敗關鍵;機台剛性不足時改用高速鋼刀片 |
| 可轉位鑽頭(U 鑽) | 約 Ø12 ~ Ø60 mm | 一般 3 ~ 5D | 刀體+內外兩種刀片 | 中等孔徑、高效率量產 | 需要較高轉速與穩定的內冷卻 |
| 整體硬質合金鑽頭 | 約 Ø1 ~ Ø20 mm | 3 ~ 12D(依系列) | 整支消耗,可重磨 | 小孔徑、高精度 | 單價高,撞刀一次損失大 |
| 高速鋼麻花鑽 | Ø1 ~ Ø50 mm | 一般 3 ~ 5D | 最便宜 | 舊機台、單件少量 | 效率低,大孔徑需要預鑽 |
| 搪孔 | 依刀桿而定 | 視懸伸長度 | 刀桿+刀片 | 精修孔徑與真圓度 | 只修不鑽,需要先有底孔 |
切削條件起始參考值
| 刀片材質 | 切削速度 Vc | 進給 f | 建議場合 |
|---|---|---|---|
| 含鈷高速鋼(HSS-Co) | 20 ~ 30 m/min | 0.2 ~ 0.4 mm/rev | 舊機台、搖臂鑽床、剛性較低的場合 |
| 粉末高速鋼(PM-HSS) | 25 ~ 40 m/min | 0.3 ~ 0.5 mm/rev | 韌性與耐磨兼顧,適合斷續切削 |
| 硬質合金 | 60 ~ 80 m/min | 0.3 ~ 0.6 mm/rev | 剛性足夠且具備穩定內冷卻的 CNC |
深孔加工的排屑與冷卻
- 一定要走中心出水。刀體的中心冷卻孔就是為了把切屑從孔底往上沖,孔深超過約 1.5 倍直徑後,外部澆注幾乎沒有作用。
- 超過 3 倍直徑建議啄鑽。分段退屑可以避免切屑纏繞造成二次切削與刀片卡死。
- 不需要預鑽導引孔。鏟鑽為自動定心幾何,起鑽偏擺小,直接下刀即可。
- 快貫穿時降低進給。出口面是刀角最容易崩的位置,建議在最後 2 ~ 3 mm 把進給降到一半。
- 斜面或曲面起鑽同樣降速降進給,待刀片全刃接觸後再回到正常條件。
- 鑄鐵等短屑材料可用壓縮空氣吹屑;鋼件請務必使用切削液。
型錄下載
常見問題
鏟鑽和 U 鑽(可轉位鑽頭)差在哪裡?
最大的差別在刀片的裝法與適用孔徑。U 鑽用兩片可轉位刀片分擔內外刃,孔徑大約落在 Ø12 ~ Ø60 mm,走的是高轉速、高效率路線;鏟鑽是一片刀片橫跨整個直徑,可以做到 Ø114 mm,而且同一支刀體換不同材質刀片就能對應不同機台剛性。要鑽大孔、機台不夠新、或是斷續切削,鏟鑽通常比較划算。
鏟鑽可以鑽到多深?
看刀體長度與排屑狀況。實務上超過 3 倍直徑就建議用啄鑽(分段退屑),並確認切削液真的有打到刃口。深孔失敗幾乎都不是切不動,而是切屑排不出來把刀片卡死。
一定要有內冷卻嗎?
強烈建議。鏟鑽刀體有中心出水孔,就是為了把切屑從孔底往上沖。外部澆注在孔深超過 1.5 倍直徑之後幾乎沒有效果。鑄鐵等短屑材料可以用壓縮空氣,但鋼件請務必使用切削液。
刀片很快就崩刃,通常是什麼原因?
最常見的三個原因:一是機台或夾持剛性不足,這時候把硬質合金刀片換成粉末高速鋼或含鈷高速鋼會明顯改善;二是切屑沒排出去造成二次切削;三是快貫穿時沒有降低進給,出口面把刀角崩掉。斜面或曲面起鑽時也建議把進給降到一半。
我的機台是比較舊的搖臂鑽床,可以用嗎?
可以,但請選高速鋼或粉末高速鋼刀片,切削速度取低段(約 20 ~ 30 m/min)。硬質合金刀片需要穩定的轉速與剛性,裝在老機台上容易崩刃,反而不划算。
詢價需要提供哪些資料?
提供這五項就能快速報價:①孔徑 ②孔深 ③工件材質與硬度 ④機台型式(主軸出力、最高轉速、有沒有內冷卻)⑤預計加工數量。我們會建議刀體規格與刀片材質,並一併提供切削條件建議、報價與交期。